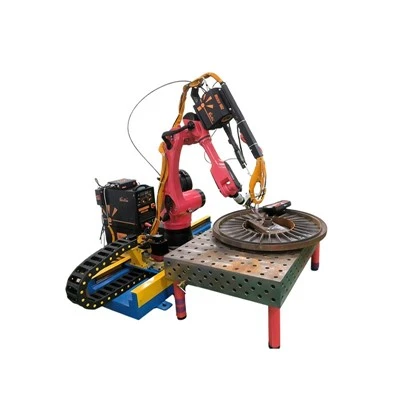
Kādi ir fiksētā -ceļa automatizācijas ierobežojumi?
Fiksētās mācību metināšanas un manuālās metināšanas ierobežojumi
Tradicionālais robots izmanto metināšanas režīmu, kas iepriekš-apmāca fiksēto sliežu ceļu, sagataves metināšanas precizitāte un formēšanas kvalitāte lielā mērā ir atkarīga no instrumenta pozicionēšanas precizitātes un ienākošo materiālu konsekvences, un trīs darba apstākļi ražošanā tieši novedīs pie metināšanas kļūmes:
- Ienākošās montāžas izmēru pielaide: the workpiece dimension and assembly misalignment deviation caused by stamping, machining and assembly. When the comprehensive tolerance of workpiece>± 0,5 mm, fiksētajam sliežu ceļam būs metināšanas novirze, slikta viena-puses saplūšana un tukšgaitas metināšana;
- Metināšanas termiskās deformācijas uzkrāšanās:nepārtraukta loka siltuma ievade izraisīs sagataves plastisko/elastīgo deformāciju, precīzas punktmetināšanas pozicionēšanas teorētisko trajektoriju, nepārtrauktu metināšanas stāvokļa novirzi pēc daudzslāņu un daudzkārtu metināšanas, un biezas plāksnes garās metināšanas deformācija var sasniegt milimetru līmeni.
- Augstas ražošanas izmaksas, mainot un nododot vairākām šķirnēm:lai mainītu izstrādājuma veidu, ir manuāli atkārtoti-jārāda visa metināšanas šuves trajektorija, jānomaina augstas-precizitātes pozicionēšanas instrumenti, un mazo partiju un vairāku šķirņu ražošanas līniju darba stundu attiecība ir ārkārtīgi augsta.
Kas ir 3D Vision metināšanas robots

Jaunināt noiepriekš{0}}ieprogrammēta izpildeuzuz uztveri{0}}balstīta adaptīvā metināšana
3D redzes metināšanas robots izveido 3D skenēšanu - metināšanas šuves iezīmes identifikācija - robots izseko reāllaika-korekcija slēgtā laikā-cilpas vadības loģiku, pilnībā atsakās no tradicionālā "atmiņas fiksētā ceļa" režīma: iekārta reāllaikā skenē pašreizējās stacijas fizisko sagataves morfoloģiju, ģenerē dinamisko metināšanu, šuvē un izvelk īsto metināšanas koordinātu. adaptīvās atsevišķas sagataves kustības celiņš, kas nav atkarīgs no CAD teorētiskā modeļa un iepriekš-saglabātas mācību programmas.
| Salīdzināšanas dimensija | Fiksēta apmācība / manuālā metināšana | 3D Vision adaptīvais metināšanas robots |
|---|---|---|
| Pielāgošanās iespēja ienākošajai izmēru novirzei | Fiksētas trajektorijas rada metinājuma nobīdi un sliktu saplūšanu pie nelielām novirzēm | Rekonstruējiet 3D kontūras pa gabalam un reāllaikā pārskatiet metināšanas koordinātas, kas ir saderīgas ar ienākošajām pielaidēm diapazonā no ±1–3 mm |
| Nodošana ekspluatācijā produkta maiņai | Pilnas trajektorijas pār{0}}apmācība un pielāgoti augstas{1}precizitātes ķermeņi, kas nepieciešami jauniem produktiem | Atkārtoti lietojamas pamata programmas; trajektorijas tiek automātiski ģenerētas, skenējot sagataves kontūru bez atkārtotas mācīšanas |
| Atkarība no instrumentu stiprinājumiem | Īpaši augstas, nulles{0}}attāluma augstas-precizitātes skavas ir obligātas | Zemas prasības; vienkāršas kļūdas{0}}toleranti armatūra un peldošas pozicionēšanas struktūras ir pieņemamas nepareizi novietotām sagatavēm |
| Metināšanas kvalitātes atbilstība | Ļoti svārstījās armatūras nobrāzuma, operatora prasmju un termiskās deformācijas dēļ | Mikronu-līmeņa sensora pozicionēšana ar pilnu-procesa dinamisko kompensāciju, stabilu un atkārtojamu metināšanas formēšanas efektu |
| Operatora prasmju slieksnis | Nepieciešami sertificēti kvalificēti metinātāji un profesionāli robotu apmācības tehniķi | Nepieciešama tikai pamata aprīkojuma lietošanas apmācība; profesionālās metināšanas un robotu apmācības iespējas nav obligātas |
3D redzes metināšanas darbības pamatprincips: 3D sensora datu iegūšana, metināšanas šuves iezīmju atpazīšana, adaptīvā robota trajektorijas plānošana
Trīs galveno 3D redzes sensoru risinājumu tehniskais salīdzinājums
Galvenās 3D sensoru tehnoloģijas nozarē ietver līniju lāzera triangulāciju (lāzera profila skeneris), strukturētu gaismu un binokulāro stereoredzi.
| Atklāšanas metode | Attēlveidošanas princips | Statiskā atkārtotas pozicionēšanas precizitāte | Atklāšanas ātrums | Izturība pret atspīdumu / spēcīgu apkārtējo gaismu | Lietojumprogrammu pamatscenāriji |
|---|---|---|---|---|---|
| Lineārā lāzera triangulācija (lineāra lāzera profila sensors) | Izstaro vienu lineāru lāzera staru; rūpnieciskās kameras fiksē deformētas lāzera kontūras uz sagataves virsmām un aprēķina šķērsgriezumu 3D koordinātas, izmantojot triangulācijas algoritmu | Standarta darba apstākļos mazāks par 0,05 mm vai vienāds ar to; premium modeļi sasniedz 0,01–0,03 mm | Liels līniju skenēšanas kadru nomaiņas ātrums, milisekundes{0}}līmeņa viena šķērsgriezuma-paraugu ņemšana, atbalsta nepārtrauktu izsekošanu metināšanas laikā | Vidēja veiktspēja; spožu atstarošanās troksnis viegli rodas uz ļoti atstarojošiem materiāliem, piemēram, alumīnija un nerūsējošā tērauda, ko var novērst, pievienojot polarizējošos filtrus | Reāllaika šuves izsekošana metināšanas laikā, dinamiska noviržu korekcija šaurām rievām, sadursavienojumiem, sadursavienojumiem un reāllaika kompensācija vairāku slāņu daudzkārtu metināšanai{{3} (standarta galvenais risinājums metināšanas nozarei) |
| Apgabala strukturēta gaismas redze (režģa strukturēta gaisma) | Periodiski projektējiet režģu bārkstis un rekonstruējiet pilnīgus sagatavju 3D punktu mākoņus ar vienu uzņemšanu | Globālā plaknes precizitāte: 0,08 ~ 0,15 mm | 50–200 ms pilnai-apgabala skenēšanai, nepietiekams ātrums nepārtrauktai dinamiskai izsekošana | Slikta veiktspēja; loka gaisma metināšanas laikā un matēti tumši materiāli rada malu zudumus un nepilnīgus punktu mākoņu datus | Kopējo sagataves kontūru iepriekšēja-skenēšana pirms metināšanas, sarežģītu izliektu komponentu izmēru pārbaude un bezsaistes metināšanas modelēšana.Nav piemērojams reāllaika izsekošanai{0}}metināšanas procesa laikā |
| Binokulārais Stereo Vision | Divas sinhronizētas rūpnieciskās kameras saskaņo tekstūras punktus uz sagataves virsmām un aprēķina 3D koordinātas, pamatojoties uz paralakses triangulāciju | Zema precizitāte: 0,3 ~ 1 mm parastos apstākļos; nespēj rekonstruēt datus par virsmām bez tekstūras | Ātra viena{0}}kadra attēlveidošana, nav nepieciešams aktīvs gaismas avots | Ļoti slikta pretestība; tiešā veidā nederīgs loka uzliesmojums, virsmas atstarošana un tērauda plāksnes, kas nav{0}}tekstūras | Lielgabarīta sagatavju aptuvena pozicionēšana, sagataves klātbūtnes noteikšana un sākotnējā ienākošā materiāla pozicionēšana stacijās.Stingri aizliegts{0}}augstas precizitātes šuvju izsekošanas uzdevumiem |
Pabeidziet adaptīvās metināšanas slēgtās{0}}cilpas kontroles procesu
Sensors realizē tikai sākotnējo 3D punktu mākoņa datu iegūšanu. Visas sistēmas pamatā ir 3D datu procesa analīze un robota kopīgā kustības kontrole. Pilns slēgtā cikla process ir sadalīts 5 posmos:
- Reāla objekta trīsdimensiju punktu mākoņa rekonstrukcija: vizuālais sensors skenē reālo darbstacijas sagatavi un ģenerē punktu mākoni, pilnībā pamatojoties uz fizisko morfoloģiju. Tas automātiski apkopo faktiskos darba apstākļus, piemēram, ienākošā materiāla pielaidi, izvietojuma nobīdi, pirms-montāžas novirzi un plākšņu atstarpi, tieši neizsaucot ideālo CAD teorētisko modeli;
- Metināto savienojumu inteliģenta klasifikācija un pazīmju noņemšana: AI algoritms var automātiski atšķirt sadursavienojumu, stūra savienojumu, klēpja savienojumu, V/Y/U rievu un citas savienojuma formas, iegūt rievas platumu, spraugu, sadursavienojuma nepiemērotību un metinātā savienojuma sākuma un beigu punktu 3D koordinātas. Programmu komplekts ir saderīgs ar vairāku veidu rievām bez atsevišķas programmas;
- Optimāla metināšanas ceļa neatkarīga plānošana: robota kustības ierobežojuma, metināšanas pistoles pieejamības un metināšanas procesa specifikācijas apvienošana, automātiska pilna kustības ceļa plānošana, tuvojoties sekcijas, metināšanas sekcijas un pistoles izņemšanai un pacelšanai, kā arī sinhroni sadalot daudzslāņu vairāku{1}}līmeņu metināšanas ceļu;
- Reāllaika trases nosūtīšana-robotu kontrolierim: trases dati pēc punktu mākoņa analīzes tiek nosūtīti robota sākotnējā kustības komandu formātā, kas atbalsta sešu-asu metināšanas robota, portāla metināšanas robota un pozicionētāja savienojuma sinhrono vadību un ir saderīgi ar galveno robotu zīmola kontrolieri un PLC;
- Milisekundes slēgtās-cilpas dinamiskā kompensācija metināšanas laikā: metināšanas laikā nepārtraukti vāc trīs-dimensiju rievas kontūru, reāllaikā identificē termiskās deformācijas izraisīto metināšanas novirzi un dinamiski koriģē robota kustības trajektoriju; Tajā pašā laikā savienojuma metināšanas iekārta pielāgo procesa parametrus
Adaptīvā termiskās deformācijas kompensācija un saistītā metināšanas procesa parametru pielāgošana
"Adaptīvā" kodols ir automātiska vizuālo mērījumu datu un metināšanas procesa parametru savienojuma pielāgošana, nevis vienkārši robota pozīcijas modificēšana. Savienojuma regulēšanas kvantitatīvi nosakāmie procesa mainīgie ir: metināšanas pistoles šūpošanās amplitūda/svārstīšanās frekvence, metināšanas pistoles kustības ātrums, loka spriegums, metināšanas strāva, stieples padeves ātrums, attālums starp vairāku-slāņu metināšanas lodītēm, metināšanas pistoles priekšējais un aizmugures/kreisais un labais slīpuma leņķis. Augstas klases 3D vizuālās metināšanas sistēma, termiskās deformācijas kompensācijas izsekošanas stabilitātes precizitāte var tikt stabili kontrolēta 0,05–0,1 mm sub -milimetra līmenī.
Lauka pielietojuma risinājumi

Vēja enerģijas torņu ražošana
Torņa caurules gara riņķveida šuve, caurules eliptiskuma ienākošā novirze, nepārtraukta termiskā deformācija daudzslāņu metināšanas laikā un katras caurules izmēru diferenciālā novirze.
3D redzes risinājums: līnijas lāzera reāllaika metināšanas šuvju izsekošana-, dinamiska termiskās deformācijas kompensācija visā apļveida šuves procesā, automātiska metināšanas lodītes izvietošana ar vairāku-slāņu un daudzkārtu metināšanu, bez manuālas apmācības ceļa korekcijas katrā slānī un pielāgošanās dažāda diametra torņu ražošanas apmaiņai.
Kuģu tērauda konstrukciju ražošana
Korpusa un klāja izliekto plākšņu daļu veidošanās novirze ir liela, metināšanas termiskā deformācija turpina mainīt rievas telpisko stāvokli, un izliektas šuves manuāla mācīšana ir ārkārtīgi sarežģīta.
3D redzes risinājums: nepārtraukta metināšanas procesa kontūru skenēšana, robota kustības trajektorijas-reāllaika korekcija, nepārtraukta izliektas virsmas rievas bloķēšana ar metināšanas pistoles loka palīdzību, automātiska garas metināšanas metināšana uz sarežģītas izliektas virsmas un manuālas augstkalnu metināšanas nomaiņa.


Celtniecības tehnikas konstrukciju daļas
Smags augstas -stiprības tērauda metinājums, vairāku rievu un vairāku{1}}leņķu savienojums, liela ienākošo materiālu caurumošanas/montāžas novirze, bieža mazu partiju un vairāku modeļu ražošanas maiņa.
3D redzes risinājums: AI automātiski identificē dažādus rievu savienojumus un vienu -atslēgu ģenerē pilnu metināšanas celiņu pēc vizuālas skenēšanas. Pamatprocedūru kopums aptver vairākas konstrukcijas daļas, ievērojami samazinot ražošanas demonstrācijas instruktoru maiņas laiku.
Spiedientvertņu aprīkojums
Rievu izmērs un metinājuma pastiprinājums riņķveida un garenvirziena spiediena gultņu šuvēm tieši ietekmē iekārtas spiediena drošību. Nozares kvalitātes pārbaudes standarts ir stingrs, un ģeometrisko izmēru defekti nav pieļaujami.
3D redzes risinājums: reāllaika metināšanas izsekošana tiek pabeigta sinhroni metināšanas laikā, reāllaika trīsdimensiju kontūru noteikšana tiešsaistē tiek pabeigta pēc tam, kad tajā pašā stacijā ir pabeigta metināšana, metināšana un kvalitātes pārbaude, un nekvalificēta izmēra apstrādājamā detaļa tiek pārtverta reāllaikā, lai izpildītu īpašās aprīkojuma pārbaudes iepriekšējas-prasības.

Ja jūsu uzņēmums saskaras ar metināšanas problēmām ar smagām konstrukcijas sastāvdaļām, mēs varam pielāgot īpašus ražošanas līniju atjaunošanas risinājumus, lai ātri ieviestu integrētās 3D redzamības metināšanas ražošanas līnijas. Mūsu risinājumi palīdz palielināt metināšanas ražīgumu, samazināt kopējās ražošanas izmaksas, izveidot slēgtas -cikla digitālās kvalitātes kontroles sistēmu un atbalstīt rūpnīcas, lai tās pārietu uz elastīgu viedo ražošanu.